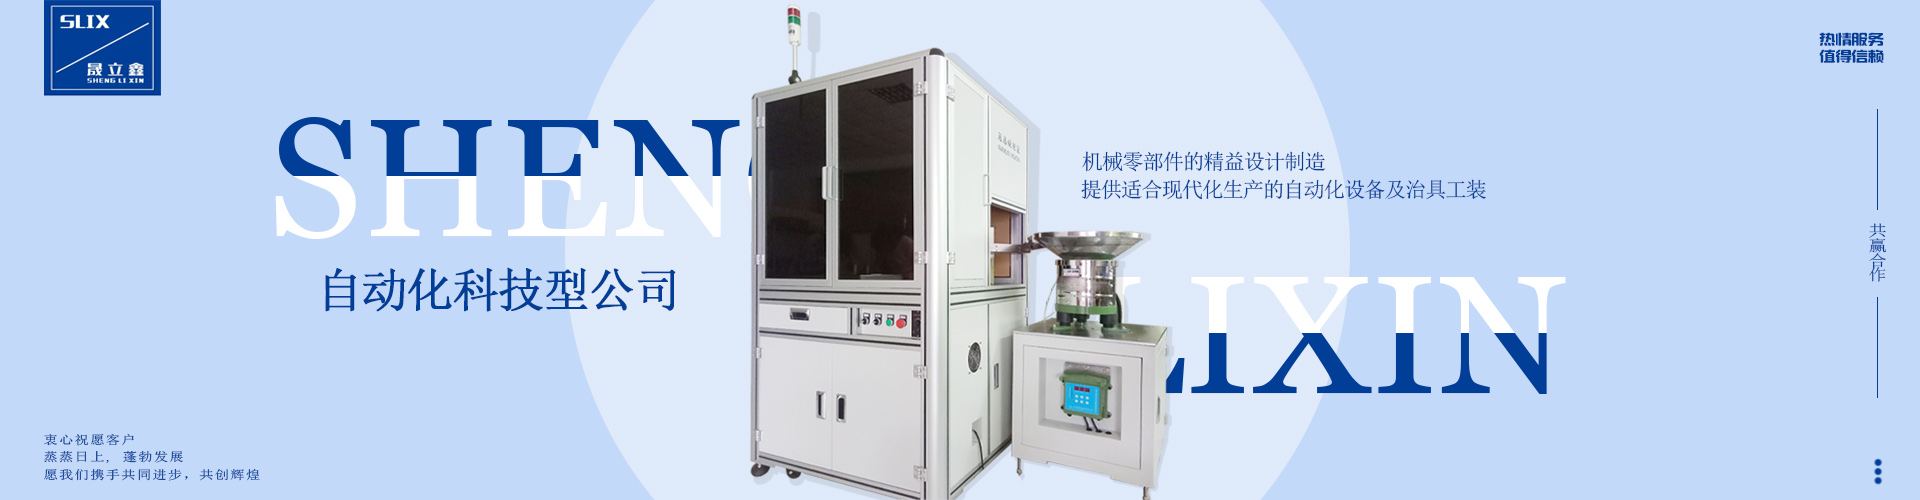
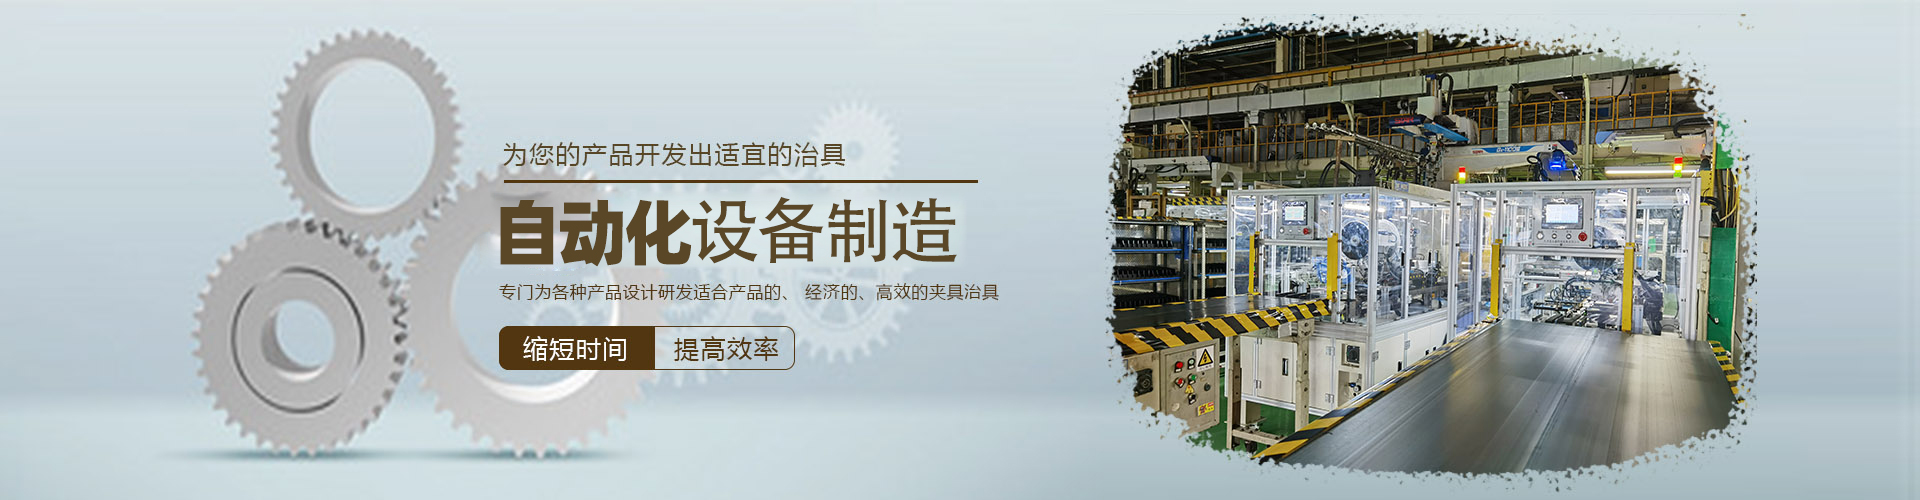
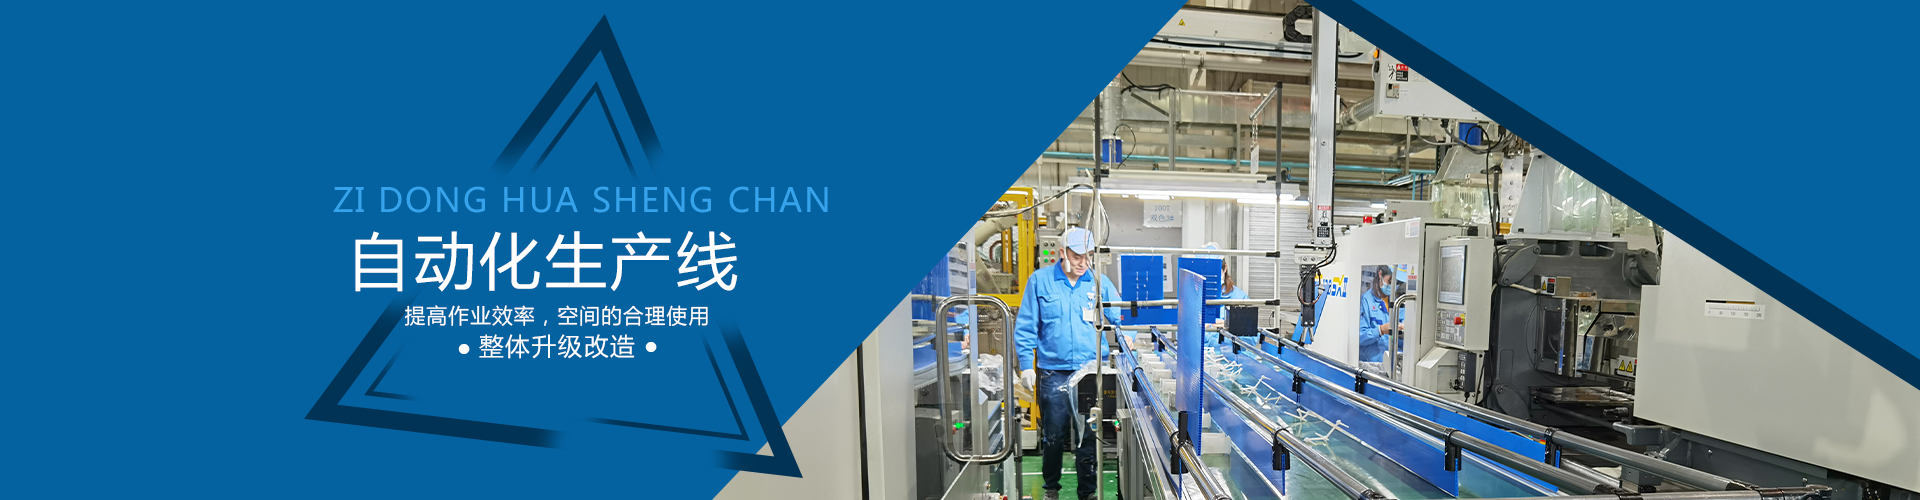

北京超声波焊接自动线的选购要考虑以下几个方面:
1.**根据生产需求选择**。要根据产品类型、产量大小等实际情况来选型,不同的产品和材质需要不同类型的机器和配置;同时还要考虑产能问题,要保证设备能满足实际生产的需要。例如对于小型便携式的小物件可以考虑使用手持式的全自动超声波点焊机系列以满足小批量多品种的加工要求。如果零件数量较多且结构复杂时则应考虑到生产线上的装配效率及降低工人劳动强度的因素,可以选择具有双头或多头的伺服控制的全自动超声波熔接流水线。2.**注意产品质量与服务支持方面的问题**.在购买过程中与供应商进行深入沟通并充分了解产品的性能参数和使用环境之后确定所需设备的型号规格以及预算范围内符合要求的的机型为佳;此外厂商的服务和支持也是非常重要的,包括保修期长短以及其他增值服务等


天津超声波焊接机维修保养指南
超声波焊接机广泛应用于塑料焊接领域,其稳定运行离不开规范的维修保养。以下是针对天津地区用户的维护建议:
一、日常保养
1.清洁保养
每日停机后使用无水酒精清洁焊头、底模及换能器接触面,避免油污/粉尘堆积影响振动传递。气源三联体需每日排水,确保气压稳定在0.5±0.05MPa。
2.运行监测
记录每次焊接时的电流值(正常范围通常为0.2-0.8A),异常波动可能预示换能器老化或部件松动。注意运行声音,尖锐异响需立即停机排查。
二、定期维护
1.月度维护
检查换能器螺丝紧固扭矩(建议值25-30N·m),使用频率计检测谐振频率偏移(允许±0.3kHz)。清理发生器散热风扇滤网,保障散热效率。
2.季度深度保养
拆卸焊头用超声波清洗机深度清洁,检测变幅杆/换能器绝缘电阻(应>50MΩ)。校准压力传感器,校验时间控制器精度(误差±5ms)。
三、常见故障处理
-焊接强度不足:检查焊头磨损(磨损量>0.5mm需更换),调整压力(建议0.2-0.6MPa)及下降速度(中速档位)。
-过载报警:排查换能器阻抗(正常15-20Ω),检测发生器功率管损耗。
-位置偏差:使用激光定位仪校准上下模同轴度(公差±0.05mm)。

#超声波焊接机生产线配置概述
一条的超声波焊接生产线需围绕焊接单元,集成上下游设备,实现自动化与控制。配置通常包括:
1.上料与定位系统:
*振动盘/料斗:用于小型塑料件的有序排列和自动供料。
*传送带/输送线:将待焊部件或组件平稳输送到焊接工位。
*定位夹具/载具:上下工件,确保焊接面准确对齐,这对焊接质量至关重要。可设计为固定式或随线移动的托盘系统。
2.超声波焊接主机:
*发生器:产生高频电信号,参数为功率(瓦数)、频率(常见15kHz,20kHz,30kHz,40kHz)和振幅。
*换能器:将电能转换为高频机械振动。
*调幅器/变幅杆:放大并传递振动能量至焊头。
*焊头:直接接触工件,传递能量进行焊接。需根据产品形状定制设计。
*气动执行机构/伺服驱动:提供焊接所需的压力和控制焊头下压速度、行程及保压时间。
*底座/下模:支撑下工件并提供反作用力。
3.自动化执行单元:
*机器人/多轴机械臂:用于取放工件、移动焊头或在复杂路径上焊接,提高灵活性和精度。
*简易气缸/滑台:在简单应用中实现自动取放料。
4.过程监控与质量检测:
*能量/时间/压力监控器:实时监测焊接关键参数,设定公差范围进行报警或剔除。
*视觉检测系统:自动检查焊后产品的外观缺陷(溢胶、错位、烧焦等)。
*拉力测试仪(抽检):离线抽检焊接强度。
5.下料与分拣:
*传送带:将焊接完成品送出。
*分拣机构:根据检测结果,将良品与不良品自动分流(如气缸推杆、滑槽)。
*收集箱/码垛:良品终收集或堆叠。
6.控制系统:
*PLC/HMI:中央控制器协调整线动作,设定工艺参数,提供人机交互界面。
*传感器:位置、光电等传感器确保流程顺畅和安全。
配置要点:选型需依据产品特性(材料、尺寸、形状)、产能要求、自动化程度和预算。焊接机的功率和频率需匹配材料厚度与焊接面积。高自动化线需集成机器人及MES系统。质量控制环节是保证产品一致性的关键。建议咨询供应商进行定制化配置。
此配置可实现、稳定的塑料件焊接生产,显著提升产品质量和生产效率。


 在线客服
 13752195325
 slix_zzh@126.com


